PET塑料片材:从原料特性到加工应用的系统性技术解析
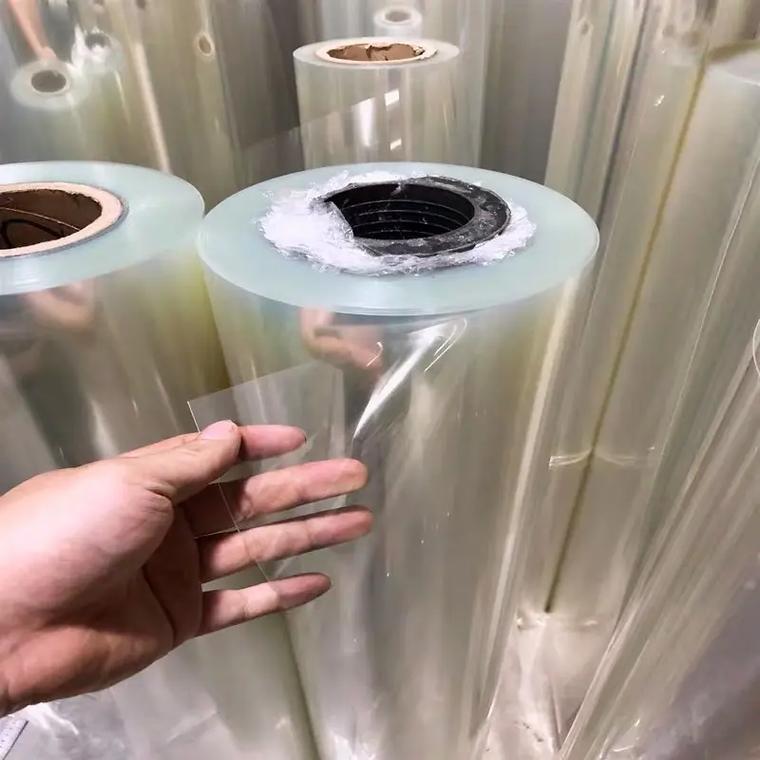
在热塑性片材家族中,PET塑料片材近年来的市场渗透速度值得关注。据中国塑料加工工业协会发布的行业运行数据,2023年国内热塑性片材总产量约为680万吨,其中PET类片材(含APET、PETG及改性品类)占比已接近18%,较五年前提升约6个百分点。这一变化背后,既有食品包装、电子载带等下游需求的拉动,也与片材挤出与压延工艺的成熟密切相关。本文从材料结构、加工窗口、应用分层与选型逻辑四个维度展开分析,供采购与工程技术人员参考。
一、分子结构与片材性能的对应关系
PET(聚对苯二甲酸乙二醇酯)属半结晶性聚合物,其大分子链由刚性苯环与柔性乙二醇段交替构成。这种结构决定了片材在拉伸强度、气体阻隔性与耐化学性上的基础表现。行业检测数据表明,常规挤出APET片材的拉伸强度通常在50—60 MPa区间,透氧率约为3—5 cc·mm/(m²·day·atm),足以满足多数常温食品包装的保质期要求。
需要区分的是,APET(非结晶型)与PETG(1,4-环己烷二甲醇改性)在加工行为上差异明显。APET片材透明度高、成本可控,但热成型窗口较窄;PETG因共聚单体破坏了结晶规整性,成型温度区间可拓宽15—20℃,适合结构复杂、深拉伸比的热成型件。工程选型时若忽略这一差异,容易出现片材发白、壁厚不均等成型缺陷。
二、挤出加工的关键控制参数
PET片材的挤出对干燥环节极为敏感。酯基在高温下易发生水解降解,特性粘度(IV值)会随之下降。业内通行做法是将切片在160℃条件下除湿干燥4—6小时,使含水率降至50 ppm以下。某华东片材生产企业的工艺记录显示,干燥不充分时片材IV值可从0.78 dL/g跌至0.65 dL/g以下,直接影响后续热成型的韧性表现。
挤出机各区温度一般控制在260—290℃,模头温度略高,熔体经三辊压光机冷却定型。辊温设置与片材表面光泽度、厚度公差直接相关,薄规格片材(0.2—0.5 mm)对辊面温差的要求更为苛刻。此外,回用料掺比通常控制在20%以内,过量掺入会累积降解,造成片材色相偏黄。
三、下游应用的规格分层
从应用端看,PET塑料片材大致可分为三个规格层级:
- 薄型片材(0.15—0.6 mm):主要用于食品吸塑托盘、电子元件载带、折盒包装。此类产品对厚度均匀性与表面洁净度要求高,食品接触类还需符合GB 4806.7相关迁移量限值。
- 中厚片材(0.6—2.0 mm):常见于文具片、印刷基材、防护面罩及部分医疗器械外壳。印刷级片材需关注表面张力,通常要求达因值不低于38 mN/m。
- 厚板(2.0 mm以上):用于展示架、机械护罩、周转箱等结构件,对冲击强度与耐候性有额外要求,部分场景需引入抗UV助剂。
值得提及的是,PVC片材与PP片材在部分应用上与PET形成替代竞争。PVC成本较低但环保合规压力上升,PP片材耐热性好却透明度不足。采购方在比价时,应结合成型工艺、终端认证与回收路径综合评估,而非单纯以吨价排序。
四、选型与采购的实务建议
对于有塑料片材定制需求的用户,建议在下单前明确四项参数:厚度及公差范围、片材幅宽、表面处理方式(光面/磨砂/电晕)、以及是否需要食品级或阻燃认证。上海及长三角地区的片材加工配套较为完整,从挤出、分切到热成型可形成较短供应链,交期通常优于跨区域调货。
塑料片材价格受原料PTA与乙二醇行情波动影响明显,2023年APET片材主流成交价在9.5—12元/公斤区间浮动。批量采购时,建议将价格条款与原料指数挂钩,并约定IV值与厚度公差的验收标准,以减少批次争议。归根结底,PET塑料片材的选型是一项材料—工艺—成本三者平衡的技术工作,数据比经验更值得依赖。